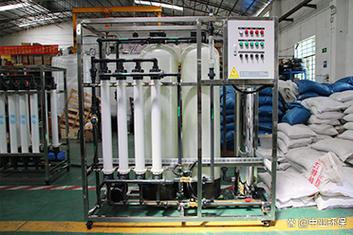
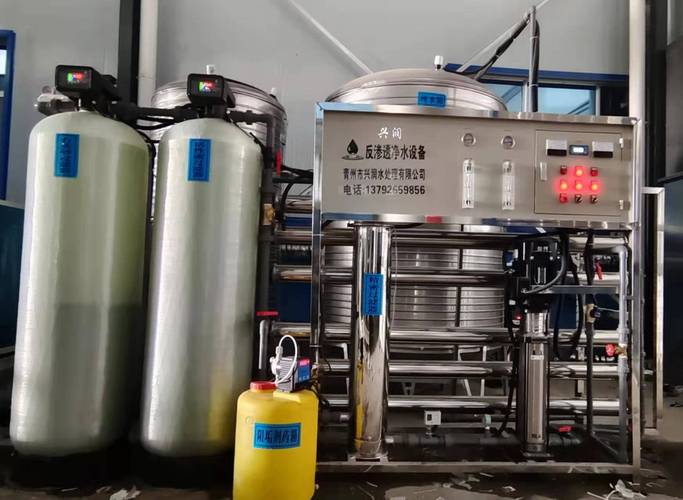
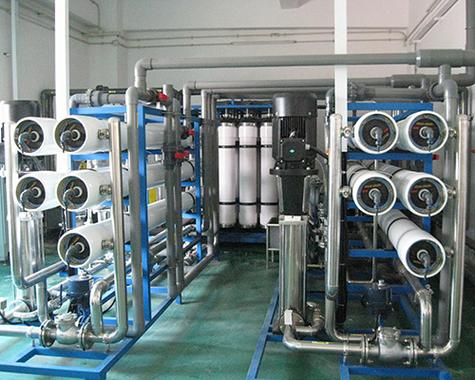
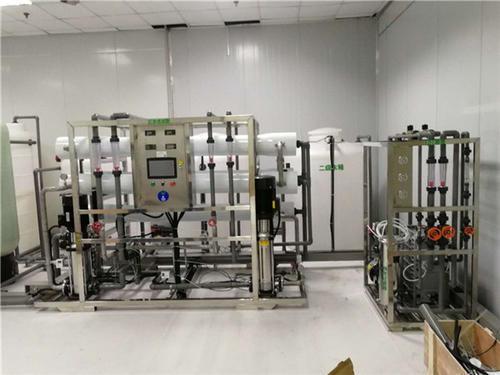
食品行业为什么纷纷选择纯净水设备?
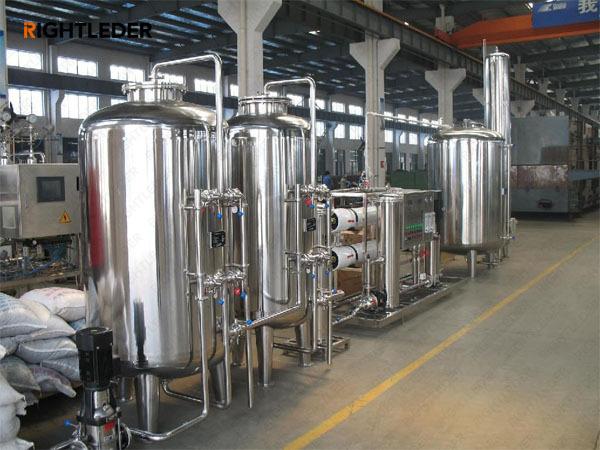
在食品行业,水不仅是重要的原料,还贯穿于清洗、加工、冷却、杀菌等几乎所有生产环节。水质的好坏直接影响食品的口感、色泽、保质期乃至食品安全。越来越多的食品企业选择安装纯净水设备,取代传统的自来水或简单过滤水。这背后既有法规的推动,也有工艺和商业上的必然要求。
一、食品安全法规的硬性要求
各国对食品生产用水都有严格标准。例如,我国《生活饮用水卫生标准》(GB 5749)虽是饮用水基础标准,但食品工业往往需要更纯净的水。许多细分品类(如饮料、乳制品、罐头)的卫生规范中,明确要求生产用水应达到“纯净水”级别,即去除悬浮物、胶体、微生物、余氯、重金属及部分有机物。纯净水设备(通常采用反渗透RO技术)能够稳定产出一致的水质,帮助企业通过SC认证和出口审核。
二、保障产品口感和品质稳定性
自来水中的余氯、矿物质、微生物代谢产物会与食品成分发生反应,导致异味、变色或沉淀。例如:
- 饮料:水中钙镁离子会影响碳酸饮料的起泡性和口感;余氯会与香精反应产生氯酚味。
- 乳制品:矿物质过高可能导致蛋白质变性,影响酸奶发酵和奶酪质地。
- 罐头:水中铁、锰离子会引起果蔬褐变;微生物会导致胀罐。
- 烘焙:水中杂质会影响面团发酵和成品体积。
纯净水设备去除这些干扰因素后,产品批次间的感官一致性大幅提升,减少质量投诉。
三、延长设备寿命,降低维护成本
食品厂的锅炉、杀菌机、换热器、清洗喷嘴等设备若使用硬水,易结垢堵塞,降低热效率,甚至引发安全事故。纯净水可有效防止水垢,减少化学清洗频率,延长设备寿命。纯净水用于CIP(原地清洗)系统,能提高清洗效果,减少清洗剂残留风险。
四、满足特殊工艺需求
一些食品加工依赖纯净水的特定性质:
- 高糖果汁、糖浆生产:需要无离子水以避免糖液变色和结晶。
- 明胶、胶原蛋白提取:水中钙、铁影响凝胶强度。
- 发酵工业:微生物对水中微量元素敏感,纯净水可精确控制营养环境。
- 无菌灌装:纯净水经进一步灭菌后用于产品调配和包装冲洗。
五、提升企业形象与消费者信任
“用纯净水生产”逐渐成为营销亮点,尤其对于高端饮用水、婴儿食品、健康饮品等品类。消费者对食品安全日益关注,企业公开使用纯净水设备,是质量承诺的有力证明。
六、综合成本效益显著
虽然纯净水设备需要初期投资和运行电费,但相比因水质问题导致的废品率、投诉赔偿、设备维修和品牌损失,长期回报非常可观。现代RO系统回收率高,浓水可回用于清洗等低要求环节,进一步降低水耗。
食品行业选择纯净水设备,实质是选择了安全、稳定、高效和品牌价值。它不是一种时髦,而是现代食品工业精细化管理的必然趋势。从法规合规到工艺优化,从设备保护到市场营销,纯净水设备正在成为食品工厂的标准配置。
如若转载,请注明出处:http://www.mairuizi.com/product/14.html
更新时间:2026-09-27 01:00:42